Plastová vstrekovacia forma
Čo je plastová vstrekovacia forma
Plastové vstrekovacie formy sú nevyhnutnou súčasťou plastových vstrekovacích strojov. Môžu byť vyrobené v ľubovoľnom tvare a veľkosti a môžu sa prispôsobiť viacerým dutinám, aby sa zvýšil počet kusov vyrobených za cyklus.


Výhody vstrekovacej formy plastov
Odpor
Keď je prázdny plasticky deformovaný vo forme dutiny, tečie a posúva sa pozdĺž povrchu dutiny, čo spôsobuje silné trenie medzi povrchom dutiny a prázdnym, čo spôsobuje zlyhanie formy v dôsledku opotrebenia. Preto je odpor opotrebovania vstrekovacích tvarovacích materiálov jednou z najzákladnejších a najdôležitejších vlastností formy.
Tvrdosť
Väčšina pracovných podmienok formy je veľmi drsná a niektoré často nesú veľké zaťaženie nárazom, čo vedie k krehkému zlomeninám. Aby sa zabránilo náhle krehké časti plesní počas práce, musí mať vstrekovacia forma vysokú pevnosť a húževnatosť.
Únava zlomenina
Počas práce formy, pod dlhodobým účinkom cyklického stresu, často spôsobuje zlomeninu únavy. Jeho formy sú malé zlomeniny únavy s viacerými nárazmi, zlomeniny únavy v ťahu únavy a zlomenina únavy ohýbania únavy.
Vysoká teplota
Ak je pracovná teplota formy vyššia, tvrdosť a pevnosť sa zníži, čo vedie k skorému opotrebeniu formy alebo plastu deformácie a poruchy. Preto by materiál na spracovanie vstrekovania plastov mal mať vysokú odolnosť voči temperovaniu, aby sa zabezpečilo, že forma má pri pracovnej teplote vyššiu tvrdosť a pevnosť.
Studená a horúca únava odolnosť
Niektoré formy v procese vstrekovania sa opakovane zahrievajú a ochladzujú počas pracovného procesu, čo spôsobuje, že povrch dutiny sa roztiahne a tlak na zmenu stresu, čo spôsobuje praskanie povrchu a odlupovanie, zvyšovanie trenia, prekážku plastickej deformácie a zníženie rozmerovej presnosti. Výsledkom je, že forma zlyhá. Horúca a studená únava je jednou z hlavných foriem zlyhania horúcich pracovných foriem a tento typ formy by mal mať vysokú odolnosť voči únavovej a horúcej únave.
Odpor
Spracovanie plastických vstrekovacích foriem Niektoré formy, ako sú plastové formy, v práci, v dôsledku prítomnosti chlóru, fluóru a iných prvkov v plastu, sa zahrievajú na analýzu a analýzu HCI, HF a ďalších vysoko agresívnych plynov, ktoré erodujú povrch dutiny plesne a zvýšili jej drsnosť povrchu zvýšené zlyhanie opotrebenia.
Prečo si vybrať nás
Konkurenčná cena
Ponúkame naše výrobky za konkurencieschopné ceny, vďaka ktorým sú dostupné pre našich zákazníkov. Veríme, že vysokokvalitné výrobky by nemali prísť na prémiu a my sa snažíme sprístupniť naše výrobky pre všetkých.
Zážitok
Mať dlhoročnú reputáciu v priemysle ju odlišuje od svojich konkurentov. S dlhoročnými skúsenosťami rozvíjali zručnosti potrebné na uspokojenie potrieb svojho klienta.
Zabezpečenie kvality
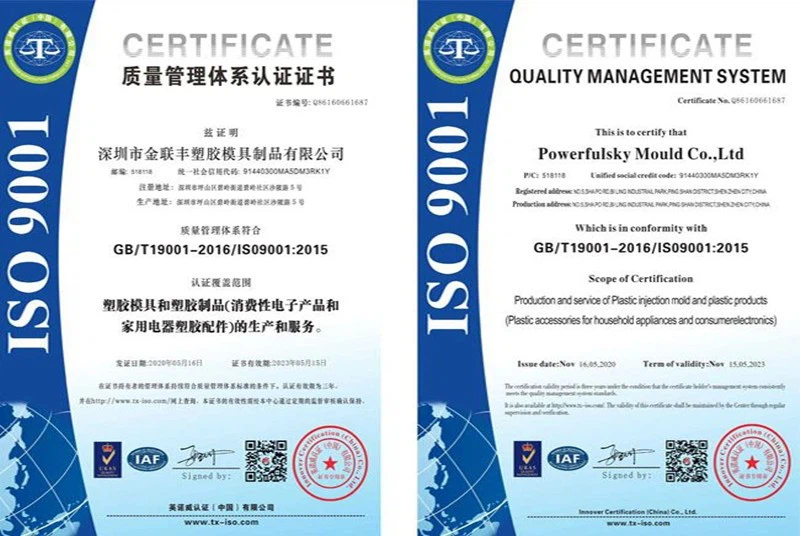
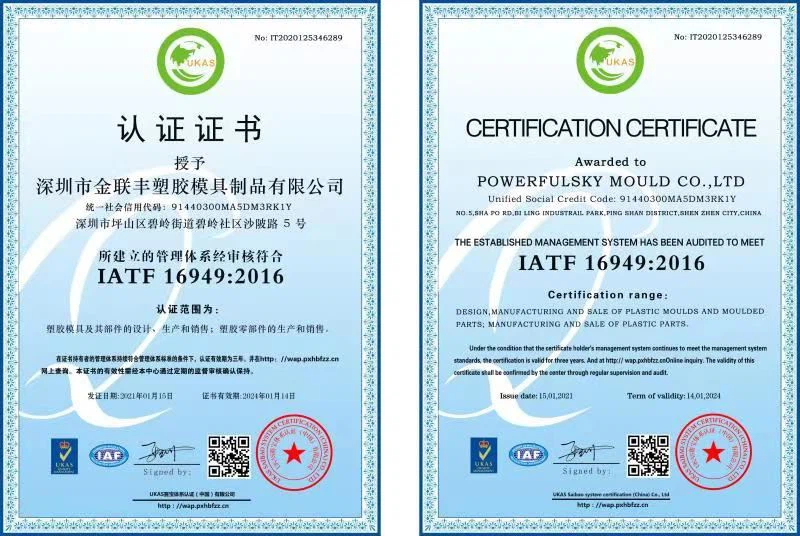
Pokiaľ ide o zabezpečenie kvality, spoločnosť prísne dodržiava normy a špecifikácie systému kvality v priemysle. Používajte vedúce testovacie zariadenia v priemysle, aby ste zaistili kvalitu výrobku a dobrú povesť.
Vysoko kvalitný výrobok
Najprv kladieme potreby a očakávania našich zákazníkov, usilujeme sa o dokonalosť, pokračujeme v zlepšovaní, hľadáme každú príležitosť robiť lepšie, poskytovať zákazníkom kvalitné produkty, ktoré očakávajú, a poskytujeme zákazníkom najuspokojivejšie služby kedykoľvek.
Pokročilé vybavenie
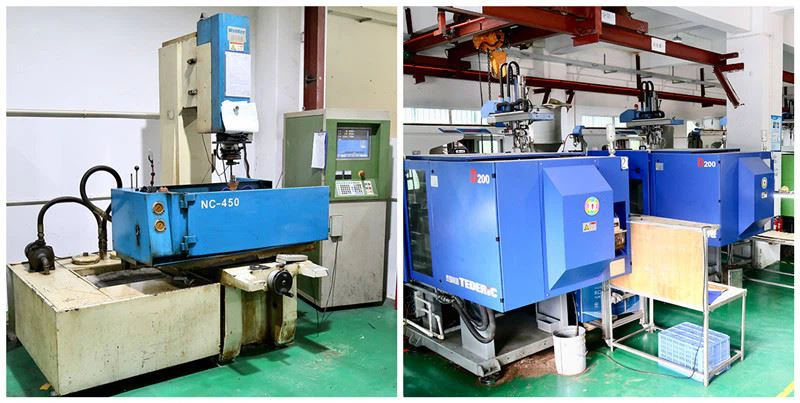
Berieme silné opatrenia, aby sme zabezpečili, že používame vybavenie najvyššej kvality v priemysle a aby naše vybavenie pravidelne a starostlivo udržiavalo.
Profesionálny tím
Máme tím vysoko kvalifikovaných a skúsených odborníkov, ktorí sú dobre oboznámení s najnovšími technológiami a priemyselnými normami. Náš tím sa venuje zabezpečeniu toho, aby naši zákazníci dostali najlepšie služby a podporu.
Základné základy navrhovania vstrekovania plesní
Úvahy o súčasnom dizajne
Návrh vstrekovania plesní začína požiadavkami na časť. Návrhári starostlivo analyzujú geometriu dielu, rozmerové tolerancie a povrchové povrchové úpravy, aby sa určili najlepší prístup k vytvoreniu formy. Geometria časti by mala byť pod hranicami strojovej svorky, aby sa zabezpečila, že je formovateľný, a uhly konceptu musia byť správne, aby umožnili ľahké vyhadzovanie časti.
Výber materiálu
Výber materiálu je zásadným aspektom návrhu vstrekovania plesní. Vlastnosti materiálu, ako je viskozita a tepelná vodivosť, ovplyvňujú konštrukciu plesní, ako sú chladiace kanály, teplota plesní a vstrekovací tlak. Dizajnéri musia zvážiť bod topenia, zmršťovania a charakteristík materiálu, aby sa vytvoril efektívny dizajn formy.
Dizajn brány
Dizajn brány je rozhodujúci pre úspešnú výrobu vstrekovanej formy. Brána je bod, v ktorom roztavený plast vstupuje do dutiny formy a nastaví pôdu pre proces výplne. Veľkosť brány musí byť vhodná na základe typu produktu, vlastností materiálu a injekčného tlaku a jej umiestnenie by sa malo optimalizovať na ľahké odstránenie.
Dizajn formy
Dizajn plesní obsahuje prvky, ako je počet dutín, bežci, chladiace systémy, určovanie čiary a vyhadzovanie. Tieto prvky významne prispievajú k kvalite a účinnosti procesu vstrekovania. Vyváženie výplne, tlaku balenia a chladenia sú rozhodujúce prvky, ktoré si pri navrhovaní formy vyžadujú zváženie.
Dizajn pre výrobu
Dizajnéri musia zvážiť výrobný proces v procese navrhovania foriem. Funkcie, ako sú podrezania, vlákna a SNAP, môžu byť náročné na výrobu, pokiaľ nie sú starostlivo navrhnuté a implementované. Vrátane čiastočne špecifických projekcií, komorov, rebier a zarovnávacích prvkov vo forme môže zmierniť výrobu a zlepšiť výkon komponentu.
Dokumentácia
Návrh vstrekovania foriem by sa nemal zastaviť pri vytváraní formy. Komplexná dokumentácia, vrátane 2D/3D výkresov, účtovných materiálov, pokynov na údržbu a opravy a bezpečnostných postupov, je rozhodujúca pre zabezpečenie efektívnej komunikácie a ľahkej navigácie životného cyklu formy. Pravidelné aktualizácie dokumentácie zabezpečujú, že zostáva presná a aktuálna.
Bežné materiály používané pre vstrekovacie formy
Oceľ
Najčastejšie používanými materiálmi vo vstrekovacích formách sú vysoko kvalitná studená pracovná forma oceľ, oceľ za horúcu prácu a zliatinovú nástrojovú oceľ. Majú vysokú tvrdosť, dobrú mechanizovateľnosť a vlastnosti, ako je odolnosť proti opotrebovaniu a odolnosť proti nárazu, vďaka čomu sú vhodné na výrobu veľkého množstva výrobkov.
Hliník
V porovnaní s oceľou majú vstrekovacie formy zliatiny hliníka nižšie náklady, ľahšiu hmotnosť a dobrú tepelnú vodivosť. Sú vhodné na výrobu malého rozsahu, rýchly vývoj plesní a prototypové formy. Hliníková zliatina má však relatívne nižšiu tvrdosť a je náchylná na poškodenie.
Meď
Copper má dlhšiu životnosť ako oceľ, dobrý odpor proti korózii a je vhodný na spracovanie výrobkov s vysokými presnými požiadavkami.
Zliatina
Zliatina titánu má veľmi vysokú pevnosť, tvrdosť a odolnosť proti opotrebeniu, ako aj dobrú odolnosť proti korózii a tepelnú vodivosť. Má významné výhody pri výrobe vysoko presných výrobkov vo veľkom rozsahu.
Keramické materiály
Keramické vstrekovacie formy majú extrémne vysokú tvrdosť, vysokú teplotu odporu, odpor deformácie, odolnosť proti korózii a dlhú životnosť. Sú vhodné na výrobu výrobkov odolných voči vysokým teplotám a ultra vysokému tlaku.
Osem druhov vstrekovacích foriem
Jedna injekčná pleseň povrchovej plochy
Keď sa forma otvorí, pohyblivé a pevné formy sa oddeľujú, čo umožňuje odstránenie plastovej časti. Táto forma je jednou plesňou rozlúčkovej povrchovej formy, známa tiež ako forma s dvoma doskami. Je to najjednoduchšia a najzákladnejšia forma v vstrekovaní, prispôsobiteľná ako jedna dutina alebo forma viacerých dĺžiek, vďaka čomu je najpoužívanejším typom.
Dvojitá injekčná forma povrchovej injekcie
Vstrekovacia forma s dvojitým rozlúčením je vybavená dvoma rozlúčkovými povrchmi. V porovnaní s jednou plesňou rozlúčkovej povrchovej formy tento typ pridáva pohyblivú strednú dosku (tiež známu ako aktívna brána s bránami, bežcami a ďalšími potrebnými komponentmi) do pevnej formy, ktorá sa tiež nazýva trojdňovou formou (pohyblivá forma doska, stredná doska, pevná doska formy). Často ho používame na jednotlivé alebo viacrysie formy s kŕmením bodových brán. Počas otvorenia formy stredná doska oddeľuje pevnú vzdialenosť od pevnej formy na vodiacich stĺpikoch. Toto oddelenie umožňuje odstránenie systému bežec.
Vstrekovacia forma s bočným rozlúčením a posúvačom
Pre plastové časti s bočnými otvormi alebo podrezaniami sa na formovanie používa bočný posúvač. Po vstrekovaní sa jadro najskôr posúva smerom nadol. Potom šikmá časť kolíka pripevnená na dutinovú dosku núti posúvača, aby sa pohyboval smerom von. Súčasne tlačí tyč mechanizmu demoldingu tlačí tlakovú dosku, aby vyhodil plastovú časť z jadra.
Vstrekovacia forma s pohyblivými lištami
Niektoré plastové časti majú špeciálne štruktúry, ktoré si vyžadujú pohyblivé formovacie komponenty vo vstrekovacej forme, ako je pohyblivé jadro, pohyblivé dutiny, pohyblivé vložky, pohyblivé závitové jadrá alebo krúžky. Tieto komponenty sa pohybujú z formy s plastickou časťou počas demoldingu a potom sa oddeľujú od časti.
Vstrekovacia forma na vykladanie automatického vlákna
Pre závitové plastové diely, ktoré si vyžadujú automatické demolding, môže byť forma vybavená otočným závitovým jadrom alebo krúžkom. Pri využívaní otvárania formy, otáčacieho mechanizmu vstrekovacieho zariadenia alebo vyhradeného prevodového zariadenia sa závitové jadro alebo krúžok otáča a uvoľňujú plastovú časť.
Vstrekovacia forma horúcej bežec
Forma horúcej bežca používa izolačnú metódu vykurovania na udržanie plastu medzi dýzou vstrekovacieho zariadenia a dutinou formy v roztavenom stave, čím sa eliminuje potreba bežeckého systému vo forme. Tento typ obsahuje izolované formy bežcov a formy horúceho bežec.
Vstrekovacia forma pravého uhla
Vstrekovacia forma pravého uhla je výlučne pre stroje na vstrekovanie uhlov. Na rozdiel od iných foriem je smer kŕmenia počas formovania kolmá na smer otvorenia formy a zatvárania foriem. Jeho hlavný bežec sa nachádza na stranách jadra formy a dutiny plesní, zvyčajne s konštantnou plochou prierezu, ktorá sa líši od foriem používaných v iných vstrekovacích strojoch. Aby sa zabránilo opotrebovaniu a deformácii medzi dýzou vstrekovacieho stroja a hlavným vstupom bežec, je možné použiť vymeniteľnú vložku bežec.
Vstrekovacia forma s demoldingovým mechanizmom na dutine plesní
Vo väčšine vstrekovacích foriem výrobcovia inštalujú demoldingové zariadenie na stranu jadra formy, aby sa uľahčil vyhadzovací systém vo vstrekovacom stroji. V praxi je však kvôli tvaru niektorých plastových častí lepšie udržiavať časť na strane dutiny formy na formovanie. Aby sme zbavili časť z formy, musíme na strane dutiny plesne nastaviť mechanizmus demoldingu.
Materiálne náklady
Vstrekovacie formy sú vystavené tisícom libier tlaku pri každom cykle a vysokej úrovni tepla. Formy preto musia byť vyrobené zo silných, odolných materiálov, ktoré vydržia tvrdé prevádzkové podmienky bez deformovania. Tieto formy sa často vyrábajú z rôznych stupňov ocele alebo hliníka.
Konštrukcia plesní
Rôzne zložité prvky sa vyrábajú a zostavujú spolu pomocou množstva manuálnych a automatizovaných procesov, aby sa vytvoril nástroj vstrekovania formy alebo formy, aby sa zaručil spoľahlivý a opakovateľný proces vstrekovania. Tieto komponenty sú tvarované k prísnym toleranciam pomocou špecializovaných strojov vrátane CNC obrábania a EDM (ELEKTRICKÉ OBROVUJÚCE OBROZIDLA), ktoré významne zvyšuje náklady.
Zložitosť plesní a estetika
Niekoľko rozhodnutí o dizajne foriem, ako sú akcie bočného ťahu, počet dutín, textúrovanie, multi-materiálne zábery, prísne tolerancie, gravírovanie, podrezané funkcie, vložky atď. Aj keď sú tieto dizajnérske rozhodnutia nákladné, môžu byť nevyhnutné alebo prospešné v neskorších fázach procesu.
Náklady
Nezabudnite na faktory nákladov na pracovnú silu. Navrhovanie, vytváranie a montáž vstrekovacích foriem je náročný a zložitý proces, ktorý si vyžaduje správny čas a zručnosti. Stavitelia a dizajnéri vstrekovania sú vysoko vyškolení špecialisti, ktorí sa nedostanú lacno. Ak ste na to lacné, možno budete musieť zaplatiť za náklady neskôr.

Ako udržiavať a starať sa o plastové vstrekovacie formy
Čistenie
Pravidelne čistite povrchy foriem, aby ste odstránili akýkoľvek zvyškový plast, nečistoty alebo iné kontaminanty. Na zabránenie poškodeniu povrchu formy používajte vhodné čistiace prostriedky a náradie.
Mazanie
Na povrchy foriem naneste vhodné činidlo na uvoľňovanie foriem alebo mazivo. Pomáha to predchádzať treniu, znižovaní opotrebenia a uľahčovanie vyhadzovania tvarovaných častí.
Skontrolujte opotrebenie a poškodenie
Pravidelne kontrolujte formu, či neobsahuje známky opotrebenia, poškodenia alebo korózie. Venujte pozornosť oblastiam, ktoré zažívajú vysoký stres, ako sú špendlíky vyhadzovania, snímky a oblasť brány. Akékoľvek opotrebované alebo poškodené komponenty by sa mali okamžite opraviť alebo vymeniť.
Skontrolovať zarovnanie
Uistite sa, že všetky komponenty formy sú správne zarovnané. Nesprávne zarovnanie môže viesť k nerovnomernému opotrebeniu, zlej kvalite dielu a zvýšeniu stresu na plesni. Podľa potreby upravte alebo vymeňte komponenty.
Udržujte chladiace kanály
Udržujte chladiace kanály čisté a bez prekážok, aby ste zaistili efektívny rozptyl tepla. Pravidelne prepláchnite chladiaci systém vhodným čističom, aby sa zabránilo hromadeniu usadenín, ktoré môžu znížiť účinnosť chladenia.
Monitorovať teplotu
Počas procesu vstrekovania udržiavajte konzistentné teploty plesní. Kolísanie teploty môžu ovplyvniť kvalitu dielu a viesť k napätiu formy. Používajte vhodné zariadenie na reguláciu teploty.
Skontrolujte a vymeňte tesnenia
Pravidelne skontrolujte všetky tesnenia a tesnenia, či neobsahujú opotrebenie alebo poškodenie. Poškodené tesnenia môžu viesť k únikom, ktoré ovplyvňujú proces lišty a kvalitu produktu. Okamžite vymeňte opotrebované alebo poškodené tesnenia.
Správne uložiť
Ak sa nepoužíva, pleseň uložte v čistom a suchom prostredí. Chráňte ho pred prachom, vlhkosťou a akýmikoľvek potenciálnymi zdrojmi poškodenia. Zvážte použitie inhibítorov hrdze na zabránenie korózii.
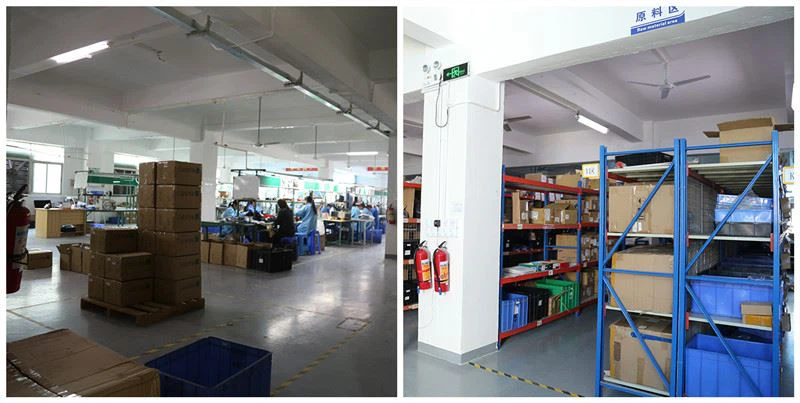
Naša továreň
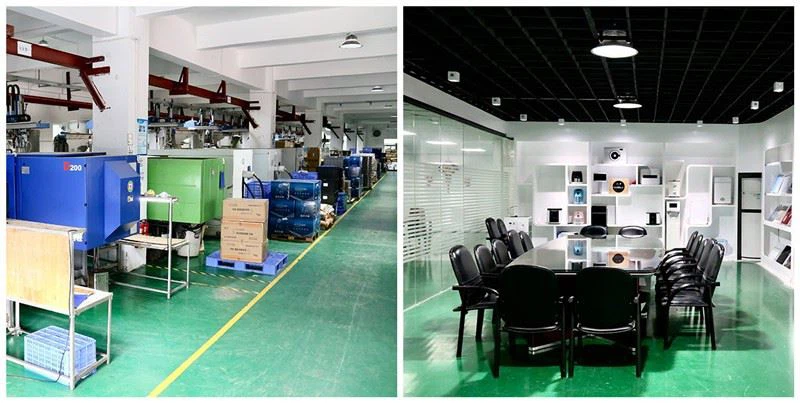
Ako popredná spoločnosť viazania do formovania vstrekovania sme odborníkmi v oblasti navrhovania a výroby presných injekčných formových náradí a formovaných prispôsobených plastových dielov. Poskytovanie riešení priamo od počiatočného návrhu a vývoja až po výrobu nového produktu. Výkonná pleseň bola založená v roku 2001, ktorá sa nachádza v Číne Shen Zhen, má svoju vlastnú továreň s rozlohou 9 000 metrov štvorcových, ktorá ponúka presné vstrekovanie a zabalený interný produkt od začiatku do konca.

Certifikácia